
Dodaj produkty podając kody
Głowice CNC
( ilość produktów: 17 )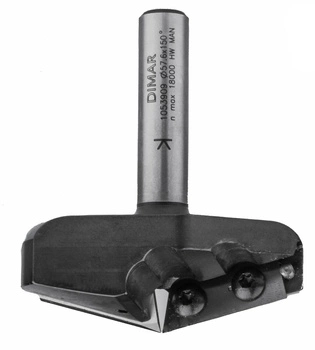



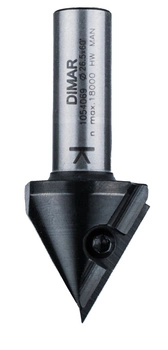
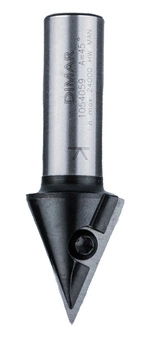


Jak dobrać głowicę frezarską do maszyny, materiału i skali pracy
Głowice CNC to narzędzia o dużej średnicy roboczej z wymiennymi ostrzami, montowane w tulei lub uchwycie wrzeciona. Zaprojektowano je do operacji, w których zwykły frez trzpieniowy jest za mały, za wolny albo za drogi w eksploatacji: planowania stołu, rowków V pod składanie płyt, profilowania frontów, rzeźbienia kulistego i grawerowania.
Nazwa produktu zawiera komplet parametrów (D, a, B, L, Z, d). Zanim dodasz coś do koszyka, sprawdź trzy rzeczy:
- Jaką operację wykonujesz – rowek V, profil kulisty, planowanie czy profil frontu.
- Jaki trzpień przyjmuje Twoje mocowanie – 12 mm czy 20 mm.
- Jaką prędkość obwodową wytrzyma głowica przy obrotach Twojego wrzeciona.
Poniżej znajdziesz zasady doboru oparte na parametrach głowic dostępnych w tej kategorii, czyli serii Dimar do maszyn CNC. Mają one 12 mm lub 20 mm trzpień, 1 lub 2 ostrza i kąty V od 45° do 160°.
Głowica CNC a frez trzpieniowy - kiedy warto zmienić narzędzie
Frez monolityczny i głowica z wymiennymi płytkami wykonują podobną pracę, ale ich ekonomika jest inna. Wybór zależy od tego, ile godzin w miesiącu pracuje wrzeciono i jak drogi jest przestój.
| Kryterium | Frez monolityczny | Głowica z wymiennymi ostrzami |
|---|---|---|
| Średnica robocza | Zwykle do kilkunastu milimetrów | Od ok. 17 mm do ponad 85 mm, co skraca czas obróbki dużych powierzchni |
| Tępienie ostrza | Całe narzędzie trafia do ostrzenia lub wymiany | Wymieniasz płytki, a korpus zostaje |
| Koszt zakupu | Niższy | Wyższy, zwraca się przy regularnej pracy |
| Precyzja powtarzalna | Stała, ale zużywa się razem z narzędziem | Zależy od prawidłowego osadzenia płytek |
| Najlepsze zastosowanie | Kontury, kieszenie, drobne detale | Planowanie, rowki V, profile, szerokie obróbki kształtowe |
Wniosek: jeśli frezujesz rowki V lub planujesz stół kilka razy w miesiącu, głowica szybko zacznie się opłacać. Przy pojedynczych zleceniach często wystarczy dobry frez monolityczny.
Rodzaje głowic CNC i do czego służą
| Typ głowicy | Typowe zastosowanie | Parametry w ofercie |
|---|---|---|
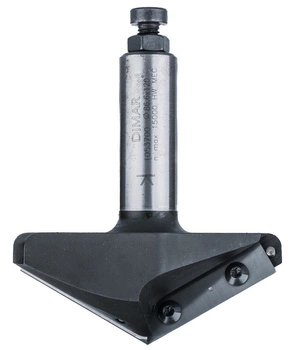
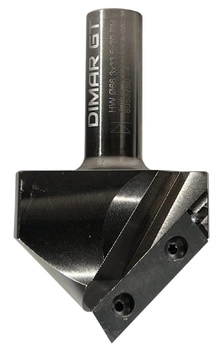
| Głowice V (kątowe) | Rowki pod składanie płyt, fazowanie, wpuszczanie liter i znaków, dekoracyjne bruzdy | Kąty 45°, 60°, 90°, 100°, 110°, 120°, 130°, 150°, 160°; średnice od ok. 21 do ok. 87 mm |
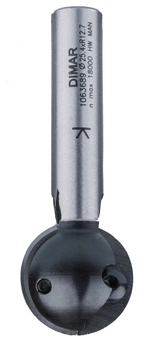
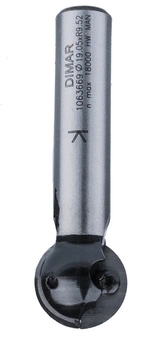
| Głowice kule | Rzeźbienie reliefów, profile wklęsłe, wyżłobienia, powierzchnie przestrzenne | D=16 (R8), D=19 (R9,5), D=25,4 (R12,7), Z=2 |
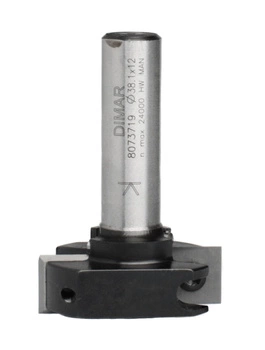
| Głowice planujące | Wyrównywanie płyty podkładowej, planowanie powierzchni | D=38,1, wysokość robocza 12 mm, Z=2 |
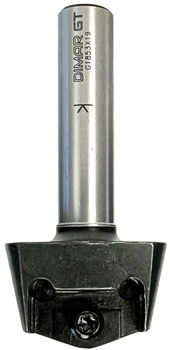
| Głowice do frontów (profilowe) | Powtarzalny profil krawędzi frontów meblowych | D=22, Z=1, L=85, kod profilu G1853x19 |
| Głowice do grawerowania | Precyzyjne rowki V, liternictwo, fazy ozdobne | D=17, kąt 90°, Z=1 |
Głowice V – najbardziej uniwersalna grupa
To największy segment kategorii i najczęstszy wybór w pracowni, która robi korpusy z płyty składane z jednego arkusza, panele dekoracyjne, szyldy i fazy. Zasada jest prosta: kąt rowka odpowiada kątowi wewnętrznemu narożnika po złożeniu. Dla złożenia pod kątem prostym potrzebujesz więc głowicy 90°.
Głowice kule – gdy ważny jest kształt powierzchni
Promień ostrza (R) przenosi się wprost na kształt wyfrezowanego dna. Przy rzeźbieniu 3D wygładzenie powierzchni zależy też od odstępu między ścieżkami (stepover): im mniejszy, tym mniejsze „schodki”, ale dłuższy czas obróbki. Głowica kulista o większym promieniu daje szersze, łagodniejsze wyżłobienia, a mniejsza lepiej oddaje detal.
Głowica planująca – narzędzie do utrzymania maszyny w formie
Od płaskości płyty podkładowej (spoilboardu) zależy dokładność głębokości każdej obróbki. Głowica planująca o średnicy 38,1 mm i dwóch ostrzach służy właśnie do cyklicznego zerowania tej powierzchni. To zakup z gatunku „kupuję raz, używam regularnie”, bo nawet najlepszy frez nie da równej głębokości na nierównym stole.
Głowica do frontów i do grawerowania – wąskie specjalizacje
Głowica do frontów ma ustalony profil (G1853x19) i służy do jednej rzeczy: powtarzalnego odwzorowania tego samego kształtu krawędzi. Sprawdź w karcie produktu, czy profil zgadza się z Twoim projektem. Głowica do grawerowania V 90° to lekka, tania w porównaniu z większymi V głowica do liter, znaków i drobnych faz.
Jak czytać oznaczenia w nazwach głowic?
Producent opisuje geometrię skrótami. Zrozumienie ich oszczędza pomyłek przy zamawianiu.
| Oznaczenie | Znaczenie | Na co wpływa |
|---|---|---|
| D | Średnica robocza głowicy | Szerokość obróbki, wymagane obroty, obciążenie wrzeciona |
| a | Kąt rowka (głowice V) | Kąt narożnika po złożeniu, kształt fazy |
| R | Promień kuli (głowice kule) | Kształt dna rowka, gładkość powierzchni |
| B | Wysokość robocza | Maksymalna głębokość lub wysokość obrabianej części |
| B1 | Dodatkowy wymiar geometrii części roboczej | Dokładne znaczenie sprawdź w karcie produktu |
| L | Długość całkowita | Zasięg narzędzia, wysunięcie z uchwytu |
| Z | Liczba ostrzy | Jakość powierzchni, posuw, wyważenie |
| d | Średnica trzpienia mocującego | Kompatybilność z tuleją lub uchwytem |
Kąt głowicy V – jak go dobrać do zadania?
W kategorii mamy szeroki zakres kątów. Orientacyjny podział zastosowań:
| Kąt | Typowe zastosowanie | Uwaga praktyczna |
|---|---|---|
| 45°–60° | Wąskie rowki dekoracyjne, ostre fazy, detale znaków | Głębokie, wąskie nacięcie – ostrożnie z posuwem |
| 90° | Składanie płyt pod kątem prostym, fazowanie 45°, grawer | Najczęściej wybierany kąt, dobry na start |
| 100°–110° | Złożenia lekko rozwarte, fazy o łagodniejszym profilu | Szerszy rowek przy tej samej głębokości |
| 120°–130° | Złożenia wielobocznych form, szerokie fazy dekoracyjne | Większe średnice, zwykle wymagają większego wrzeciona |
| 150°–160° | Bardzo płytkie, szerokie fazy; gładkie przejścia i fasetowanie powierzchni | Duży zakres roboczy, delikatny profil |
Trzpień 12 mm czy 20 mm? Kompatybilność z maszyną
Większość głowic w kategorii ma trzpień o średnicy 12 mm. Dwie największe, 86,6 mm (120°) i 66 mm (90°), mają trzpień 20 mm. Wybór trzpienia nie jest kwestią preferencji, tylko tego, co przyjmie Twoje mocowanie.
| Tuleja zaciskowa | Zakres mocowania | Czy przyjmie trzpień 12 mm / 20 mm |
|---|---|---|
| ER16 | 1–10 mm | Nie / nie |
| ER20 | 1–13 mm | Tak / nie |
| ER25 | 2–16 mm | Tak / nie |
| ER32 | 3–20 mm | Tak / tak |
Przy 12 mm potrzebujesz co najmniej ER20 albo ER25, a przy 20 mm uchwytu na ER32 lub innego systemu o takim zakresie. Zanim zamówisz głowicę z trzpieniem 20 mm, sprawdź też, czy wrzeciono i moc maszyny nadają się do tak ciężkich narzędzi. Tuleje i uchwyty znajdziesz w pozostałych działach Strefy CNC.
Jedno czy dwa ostrza - czym różni się Z=1 od Z=2?
- Z=2 – dwa ostrza dzielą obciążenie, więc przy tym samym posuwie przypada mniejszy zbiór wióra na ostrze. Daje to gładszą powierzchnię i spokojniejszą pracę. Taką konstrukcję mają m.in. głowice kule, planująca i część głowic V.
- Z=1 – jedno ostrze oznacza większy skok na ostrze przy tym samym posuwie, ale też prostszą i tańszą konstrukcję. Takie są głowice V o mniejszych średnicach, głowica do frontów i do grawerowania.
Niezależnie od liczby ostrzy głowica musi być wyważona do prędkości, z jaką ją użyjesz. Jeżeli maszyna wibruje lub wydaje metaliczny dźwięk, przyczyną może być za wysoka prędkość obrotowa albo zbyt duże wysunięcie z uchwytu.
Obroty i posuw – jak nie przeciążyć dużej głowicy?
Najważniejsza zasada: im większa średnica, tym mniejsze obroty. Prędkość obwodowa na krawędzi ostrza wynosi v = π × D × n / 60 000 (m/s, D w mm, n w obr/min). Pokazuje to różnica między głowicami z tej kategorii przy tych samych 18 000 obr/min:
| Głowica | Średnica D | Prędkość obwodowa przy 18 000 obr/min |
|---|---|---|
| Do grawerowania V | 17 mm | ok. 16 m/s |
| V 150° | 57,6 mm | ok. 54 m/s |
| V 120° | 86,6 mm | ok. 82 m/s |
Największe głowice rzadko pracują przy maksymalnych obrotach wrzeciona. Zawsze trzymaj się wartości maksymalnej podanej przez producenta w karcie produktu, nawet jeśli Twoja maszyna może kręcić szybciej. Posuw dobieraj do liczby ostrzy i materiału. Przy pierwszym użyciu zacznij od wartości zachowawczych i zwiększaj je, obserwując jakość krawędzi i dźwięk pracy.
Jakie materiały można obrabiać głowicami CNC?
Głowice z płytkami węglikowymi sprawdzają się w obróbce drewna litego, sklejki, MDF i płyt meblowych. Zastosowanie konkretnej głowicy, a zwłaszcza obróbka tworzyw, HPL czy płyt kompozytowych, zależy od typu i geometrii płytek, więc zawsze potwierdź je w opisie produktu. Do aluminium, plexi czy HPL w Strefie CNC są też dedykowane frezy do CNC o odpowiedniej geometrii, które przy tych materiałach zwykle sprawdzają się lepiej niż głowica ogólnego przeznaczenia.
Którą głowicę do CNC wybrać?
| Profil użytkownika | Co ma sens na start | Kiedy dokupić kolejne |
|---|---|---|
| Mała frezarka CNC | Głowica do grawerowania V 90°, kula D=16 lub 19, uchwyt 12 mm | Gdy ograniczy Cię zakres kątów lub rozmiar |
| Pracownia meblowa | V 90°, głowica planująca, jedna kula; zapas płytek | Przy powtarzalnych zleceniach z innym kątem rowka |
| Warsztat zawodowy, codzienna praca | Pełny zestaw kątów V, kule w kilku promieniach, głowica planująca, rezerwa płytek i śrub | Gdy planujesz większe formaty lub głowice 20 mm |
Kiedy opłaca się dopłacić do większej głowicy? Gdy robisz długie, powtarzalne przejścia, a czas obróbki przekłada się na koszt zlecenia. Przy sporadycznym użyciu mała głowica 12 mm wystarczy, a większa tylko podniesie koszt i wymagania wobec maszyny.
W jaskierscy.pl pomagamy w tym wyborze praktycznie:
- Sprawdzone marki profesjonalne – w ofercie są narzędzia i materiały od uznanych producentów, bez przypadkowych zamienników.
- Doradztwo techniczne od praktyków – zespół zna się na stolarce, więc pomoc przy wyborze kąta, trzpienia i płytek jest merytoryczna, a nie sprzedażowa.
- Gwarancja i wsparcie posprzedażowe – jasne warunki gwarancji oraz dostęp do serwisu i części zamiennych.
- Dostępność i szybka realizacja – towar na magazynie, bez tygodni oczekiwania.
- Oferta dopasowana do skali pracy – od narzędzi dla hobbystów po sprzęt do codziennej pracy zawodowej, z jasnym wskazaniem, co dla kogo jest odpowiednie.
Jeśli nie masz pewności, czy dana głowica pasuje do Twojej maszyny i materiału, podaj nam model wrzeciona, rodzaj tulei i rodzaj obróbki. Wskażemy odpowiedni model oraz płytki i śrubki do niego.
Najczęstsze błędy przy zakupie głowicy CNC
- Zamawianie bez sprawdzenia trzpienia. Trzpień 20 mm nie wejdzie do tulei na 12 mm i odwrotnie.
- Ignorowanie prędkości obwodowej. Duża głowica na maksymalnych obrotach wrzeciona przekracza dopuszczalny zakres i jest niebezpieczna.
- Zły kąt V. Kąt rowka musi pasować do kąta złożenia, inaczej krawędzie nie siądą szczelnie.
- Brak zapasowych płytek i śrub. Tępa płytka psuje powierzchnię i obciąża wrzeciono, a przestój kosztuje więcej niż zapas.
- Zbyt długie wysunięcie z uchwytu. Każdy dodatkowy milimetr zwiększa drgania i pogarsza dokładność.
- Zaniedbane czyszczenie. Osad żywicy i kleju na głowicy pogarsza cięcie i przyspiesza zużycie.
Eksploatacja i konserwacja głowic do CNC z wymiennymi płytkami
- Wymieniaj płytki zgodnie z zaleceniem producenta i trzymaj się zalecanego momentu dokręcania śrubek. Zbyt słabe dokręcenie grozi przesunięciem płytki, a zbyt mocne uszkodzeniem gniazda lub śruby.
- Przy dwóch ostrzach zmieniaj płytki parami, aby zachować równomierne obciążenie i wyważenie.
- Czyść gniazda płytek specjalnymi środkami do czyszczenia narzędzi. Resztki żywicy zmieniają osadzenie płytki.
- Używaj oryginalnych płytek i śrub tego samego producenta. Kody części wymiennych znajdziesz w karcie produktu.
- Przechowuj głowice osobno, w pojemniku lub na stojaku, aby ostrza nie stykały się z innymi narzędziami.
Najczęściej zadawane pytania o głowice CNC
Czy głowica będzie pasować do mojej frezarki CNC?
Sprawdź dwie rzeczy: średnicę trzpienia głowicy (12 lub 20 mm) i zakres tulei zaciskowej w Twoim wrzecionie. Potem upewnij się, że wrzeciono udźwignie masę i średnicę głowicy przy obrotach, jakie planujesz.
Czym głowica V różni się od freza V?
Głowica ma większą średnicę roboczą i wymienne płytki, więc przy regularnej pracy jej eksploatacja bywa tańsza. Frez V monolityczny jest zwykle lepszy do małych, delikatnych detali.
Jaki kąt wybrać do składania płyt pod kątem prostym?
Do złożenia pod kątem 90° używa się głowicy V o kącie rowka 90°. Przy innych kątach złożenia dobierz kąt rowka do kąta wewnętrznego narożnika, który ma powstać.
Do czego służy głowica planująca?
Do wyrównywania płyty podkładowej i planowania powierzchni, co zapewnia stałą głębokość obróbki na całym polu roboczym.
Z jakimi obrotami pracować przy dużej głowicy?
Obliczaj prędkość obwodową ze wzoru z sekcji o obrotach i nie przekraczaj maksymalnej wartości podanej przez producenta. Im większa średnica, tym niższe obroty.
Czy mogę dokupić same płytki i śrubki?
Tak. W Strefie CNC są osobne działy z płytkami, śrubkami, nakrętkami i kluczami. Dobierz je według kodów z karty produktu głowicy.
Z czego wynika różnica cen między głowicami?
Przede wszystkim ze średnicy, wielkości korpusu, liczby ostrzy i stopnia skomplikowania geometrii. Ceny w tej kategorii wahają się orientacyjnie od ok. 250 do ok. 860 zł brutto, a duże głowice V i kule o większym promieniu znajdują się w górnej części tego przedziału.
